Y canllaw hwn yw'r map ar gyfer y pwnc cyfan: beth yw'r peiriant a beth nad yw, beth mae pob cyfluniad echel yn ei ddatgloi, sut mae'r llif gwaith di-dempled yn rhedeg o'r lluniad i'r werthyd gorffenedig, a sut mae awtomeiddio llwytho yn newid y mathemateg trwybwn. Lle mae is-bwnc yn haeddu ei ymchwiliad manwl ei hun, mae'r dolenni'n cyfeirio ato, felly trin y dudalen hon fel y ganolfan ac ymestynnwch lle mae eich cwestiynau'n arwain.
Beth Sy'n Gwahanu Turn Pren CNC oddi wrth Durn Llaw a Llwybrydd CNC
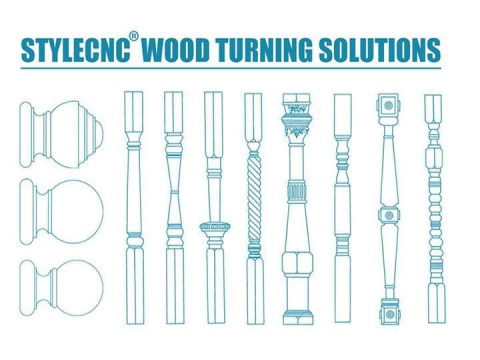
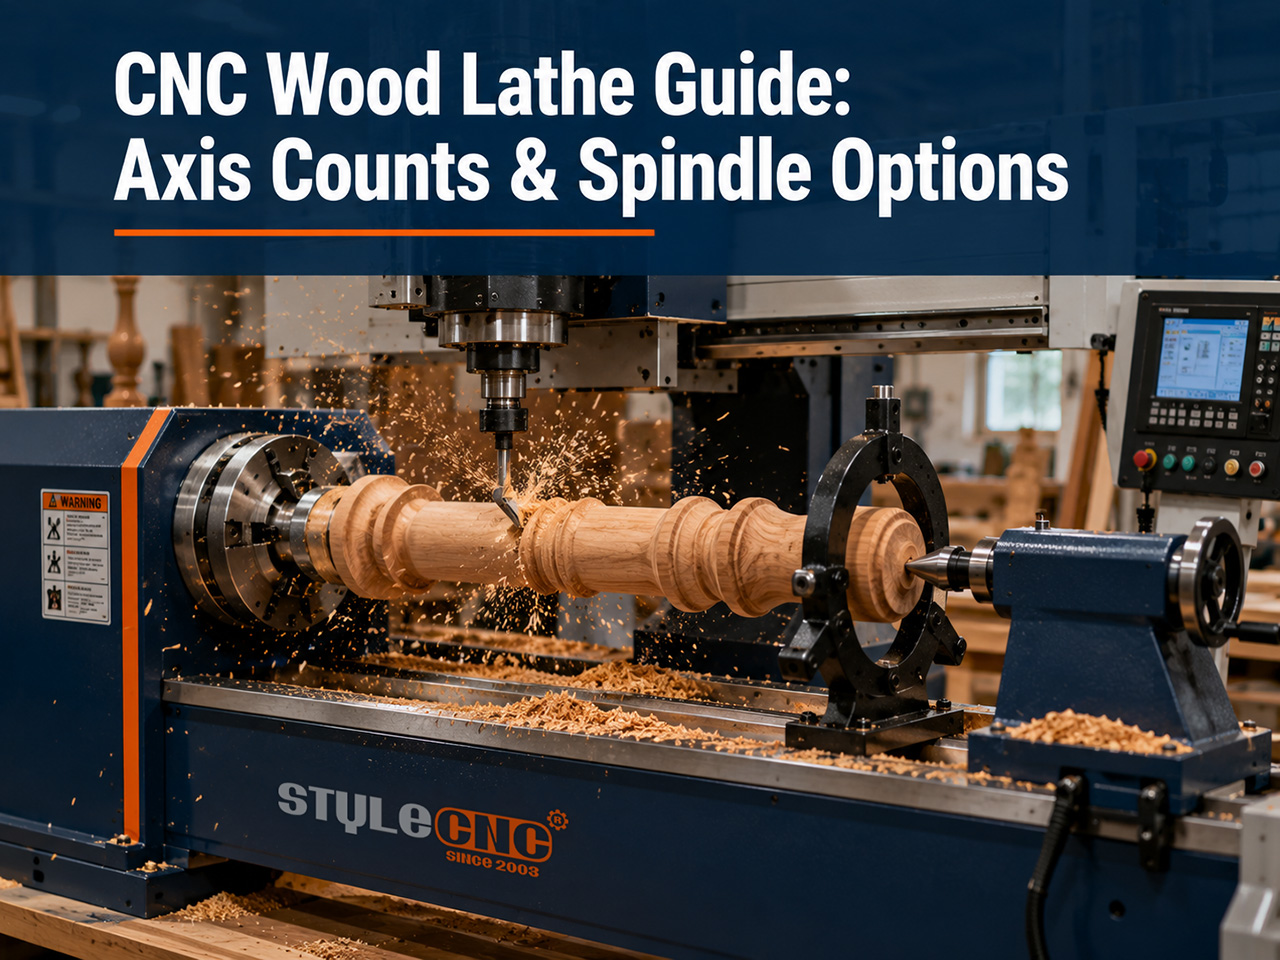
Mae turn â llaw yn troelli'r stoc tra bod turniwr yn ei siapio â llaw, ac mae pob rhan yn cario sgil y turniwr a chysondeb y dydd. Mae turn pren CNC yn troelli'r stoc yn yr un ffordd ond yn symud y torrwr ar hyd llwybr wedi'i raglennu, felly mae'r 5ed balwstr yn cyfateb i'r cyntaf heb dempled na llaw wedi'i hymarfer.
Mae'r gymhariaeth llwybrydd yn denu mwy o brynwyr. Gall llwybrydd CNC gydag echel cylchdro 4ydd gerfio siâp wedi'i droi, ond mae'n tynnu deunydd gyda darn llwybrydd bach mewn sawl pas, sy'n araf ar gyfer proffiliau crwn. Mae turn yn tynnu deunydd gyda llafn troi mewn un toriad parhaus, a dyna pam mae coes sy'n cymryd ugain munud i sefydlu llwybrydd cylchdro yn dod oddi ar durn mewn un neu ddau.
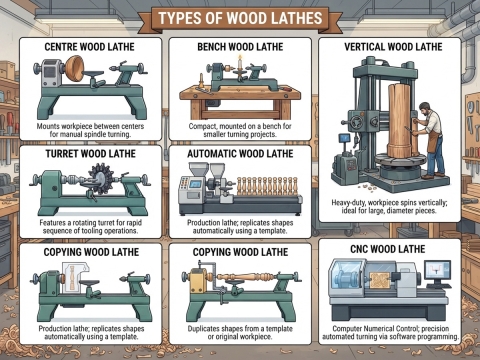
Fel arfer, mae prynwyr yn ei fframio yn eu termau eu hunain: a all y peiriant hwn wneud deugain o goesau bwrdd cyfatebol cyn cinio, neu a oes angen trowr arnaf o hyd ar staff ar gyfer y gwaith crwm? Mae'r ddau gwestiwn yn cael eu hateb gan yr adran echelin isod, ac mae'r goeden deulu ehangach wedi'i chynnwys yn mathau o beiriannau turn pren wedi'u hesbonio i unrhyw un sy'n cymharu arddulliau turn ochr yn ochr.
Ffurfweddiadau Echelin a'r Hyn y Mae Pob Un yn ei Ddatgloi
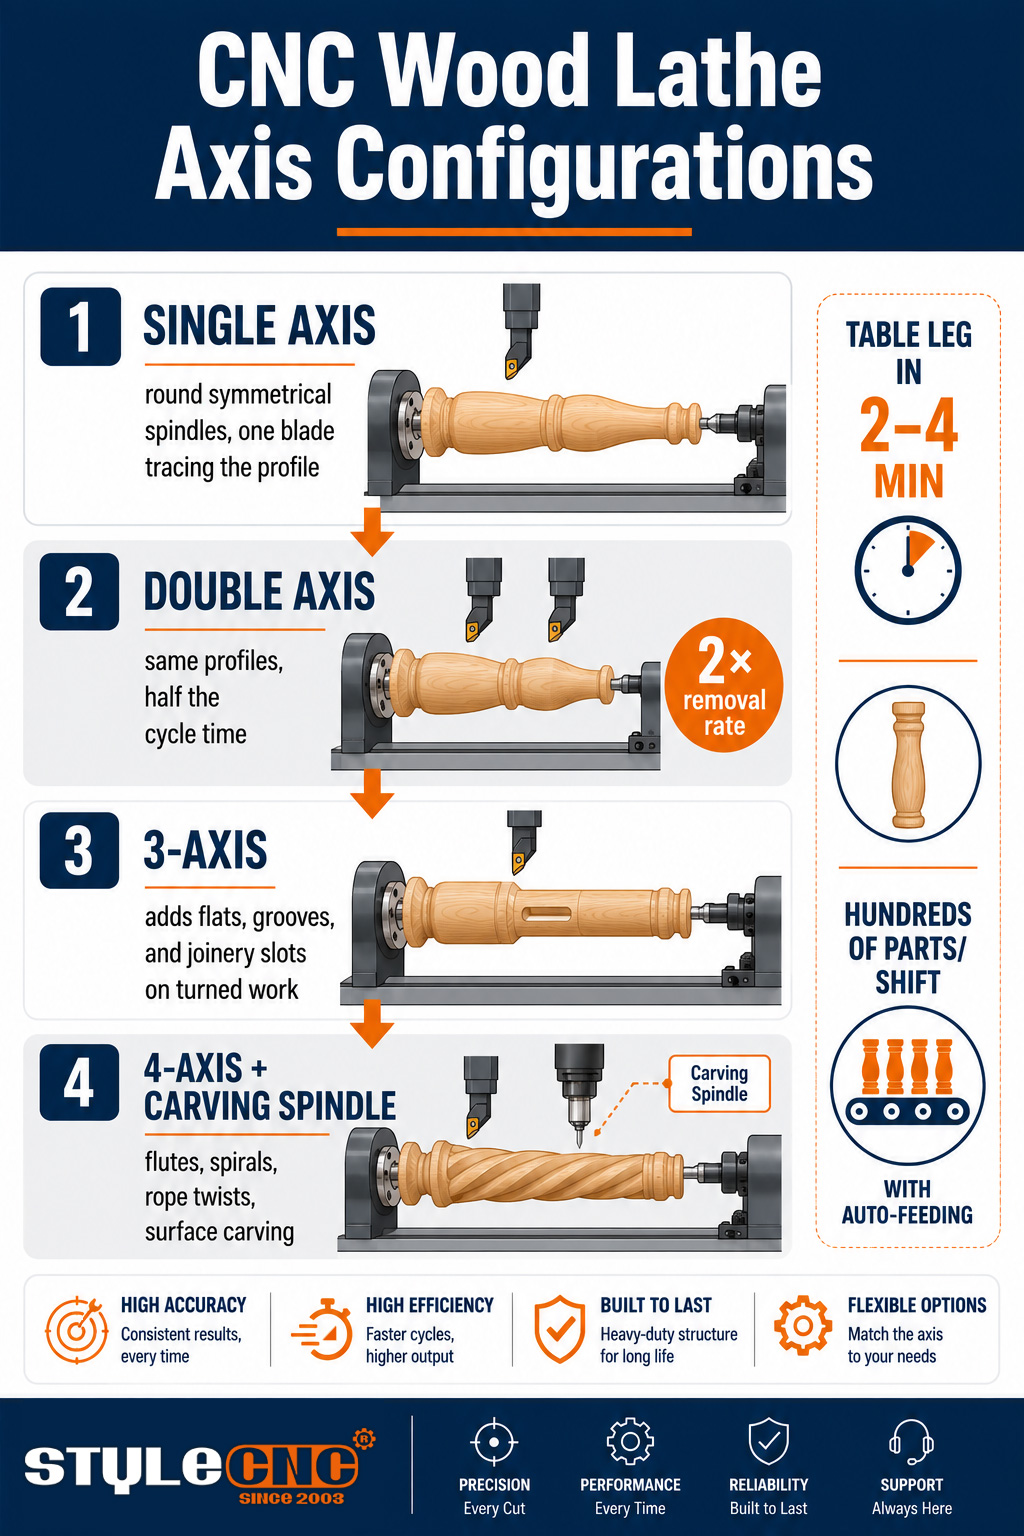
Mae cyfrif echelinau ar durn pren yn disgrifio faint o symudiadau annibynnol y mae'r rheolydd yn eu gorchymyn, ac mae pob cam i fyny yn datgloi geometreg rhan newydd:
| ffurfweddiad | Beth Mae'n Ychwanegu | Geometregau Rhan wedi'u Datgloi | Defnydd Nodweddiadol | Mesur |
|---|---|---|---|---|
| Echel sengl | Un cerbyd offeryn yn olrhain y proffil | Werthyliau cymesur crwn: coesau, balwstradau, pyst | Troi cynhyrchu mynediad | Rhannau yr awr ar eich werthyd hiraf |
| Echel ddwbl | 2 llafn yn torri ar yr un pryd | Yr un proffiliau ar oddeutu dwbl y gyfradd tynnu | Gwaith y werthyd cyfaint | Amser cylchred fesul coes yn erbyn echel sengl |
| 3-echel | Llwybrau offer annibynnol y tu hwnt i'r olrhain | Slotio, fflatiau, a rhigolau ar waith wedi'i droi | Paratoi cymysg o droi a gwaith saernïol | Gosodiadau wedi'u dileu fesul rhan |
| 4-echel gyda werthyd cerfio | Echel gylchdro ynghyd â werthyd llwybrydd | Ffliwtiau, troellau, troeon rhaff, cerfio arwyneb ar y rownd | Gwaith addurniadol a phwrpasol | Cyfran o'ch catalog sydd angen manylion cerfiedig |
Mae'r peiriant 4-echel yn haeddu'r frawddeg ychwanegol y mae'n ei chael bob amser, oherwydd bod y werthyd cerfio yn newid categori'r peiriant. Gyda'r echel gylchdro yn mynegeio'r darn gwaith a gwerthyd llwybrydd yn torri ar ei hyd, mae'r peiriant yn cynhyrchu troeon rhaff, ffliwtiau troellog, a cherfiadau a oedd yn gofyn am arbenigwr o'r blaen. Gall gweithdai sy'n dewis rhwng ffurfweddiadau weithio trwy'r cyfaddawdau yn y canllaw i brynu'r turn pren CNC cywir, sy'n paru pob cyfluniad â'r catalogau cynnyrch y mae'n addas iddynt.
Y Llif Gwaith Heb Dempled: Lluniadu i'r Werthyd Gorffenedig
Mae'r llif gwaith yn dechrau mewn meddalwedd yn hytrach nag wrth y peiriant. Mae'r gweithredwr yn llunio neu'n mewnforio hanner proffil y rhan, amlinelliad 2D syml o un ochr i'r werthyd gorffenedig. Mae'r haen CAM yn trosi'r amlinelliad hwnnw'n llwybrau offer, gan gyfrifo pasiadau garw sy'n mynd o gwmpas y gromlin wag sgwâr a phasiadau gorffen sy'n olrhain y gromlin derfynol.
Wrth y peiriant, y cylch yw llwytho, clampio, rhedeg. Mae'r blank yn troelli i fyny, mae'r llafn garw yn ei sgwario i rownd mewn eiliadau, ac mae'r llafn proffil yn dilyn y gromlin wedi'i rhaglennu o'r dechrau i'r diwedd. Newid ffeil yw newid rhan: dim templedi i'w torri, dim dilynwr i'w addasu, dim gosodiad y tu hwnt i gydweddu hyd y blank. Dyna ystyr ymarferol di-dempled, a dyna pam y daeth rhediadau byr wedi'u teilwra'n economaidd ar y peiriannau hyn.
Mae'r rhan fwyaf o reolwyr yn derbyn fformatau CAD cyffredin ac yn cynhyrchu'r rhaglen droi yn fewnol, felly mae gweithredwyr yn gweithio gyda phroffiliau a pharamedrau yn hytrach na chod-G crai. Mae'r canlyniadau gorffenedig ar draws coesau dodrefn, balwstradau, batiau a cholofnau yn hawsaf i'w barnu'n weledol yn y Oriel prosiectau turn pren CNC, sy'n paru pob arddull rhan â'r gwaith peiriant y tu ôl iddo.
Gwerthydau, Torwyr, a Dalwyr Gwaith
Offer troi, slotio a cherfio
Mae'r llafn troi yn gwneud y gwaith sylfaenol: torrwr proffil sefydlog sy'n cneifio pren wrth i'r stoc droelli. Mae torwyr slotio yn ychwanegu fflatiau a rhigolau ar gyfer gwaith saernïaeth. Mae'r werthyd cerfio yn fodur llwybrydd cyflym ar wahân sy'n cario darnau safonol, ac mae'n ymgysylltu pan fydd y dyluniad yn galw am fanylion arwyneb na all y llafn troi eu cyrraedd.
Dal stoc hir a gwaith byr
Mae gwaith y werthyd yn clampio rhwng chic gyrru a chanolfan stoc gynffon, gyda gorffwysfa gyson yn cynnal stoc hir a thenau yn erbyn gwyriad; hebddo, mae balwstr main yn chwipio ar gyflymder ac mae'r proffil yn crychdonni. Mae gwaith bowlen a gwaith byr yn gwrthdroi'r rhesymeg, gan osod ar blât wyneb neu chic wrth y penstock yn unig. Mae'r rhan fwyaf o turniau pren cynhyrchu wedi'u hadeiladu â'r werthyd yn gyntaf, a chynhwysedd bowlen pwrpasol yw'r fanyleb i'w chadarnhau yn hytrach na'i dybio.
Llwytho a Thrwybwn Awtomatig
Awtomeiddio llwytho yw'r lluosydd ar bopeth uchod. Mae angen gweithredwr yn bresennol o hyd ar beiriant llwytho â llaw ar gyfer pob cylch; mae cylchgrawn sy'n bwydo'n awtomatig yn llwytho bylchau, yn clampio, yn troi, ac yn taflu allan heb neb yn gofalu amdano cyhyd â bod y cylchgrawn yn dal stoc.
Y darlun trwybwn yn ôl dosbarth peiriant:
• Echel sengl, llwyth â llaw: coes bwrdd bob 2 i 4 munud gyda gweithredwr wrth y peiriant.
• Echel ddwbl: yr un goes mewn tua hanner y cylch, gan fod 2 llafn yn torri ar yr un pryd.
• Bwydo awtomatig echel ddwbl: cannoedd o rannau fesul shifft gydag un gweithredwr yn gofalu am sawl peiriant.
• 4-echel gyda cherfio: mae amser y cylch yn dibynnu ar ddwysedd y cerfio, ond mae'r rhan yn dod oddi arni wedi'i gorffen yn lle ymweld ag 2il beiriant.
Mae'r penderfyniad awtomeiddio yn fathemateg llafur, yr un fath â phob pryniant peiriant: mae porthiant awtomatig yn talu amdano'i hun pan fydd y gweithredwr y mae'n ei ryddhau yn cynhyrchu mwy o werth mewn man arall yn y siop. Cesglir profiadau perchnogion ar draws cyfrolau yn y adolygiadau cwsmeriaid turn pren, ac maen nhw'n onest ynglŷn â ble enillodd awtomeiddio ei gost a ble y bu'n segur.
Camgymeriadau Cyffredin Wrth Ddewis Turn Pren CNC
• Mae prynu llwybrydd echelin cylchdro ar gyfer troi cynhyrchu a darganfod yr amseroedd cylchred yn anymarferol.
• Maint y gwely i ran hiraf heddiw heb unrhyw lwfans ar gyfer archeb post y grisiau sy'n cyrraedd y flwyddyn nesaf.
• Hepgor y gorffwys cyson a beio'r peiriant am sgwrsio ar waith main.
• Talu am werthyd cerfio na fydd catalog o goesau crwn plaen byth yn ei ddefnyddio.
• Anwybyddu echdynnu llwch, yna claddu'r llwybrau canllaw mewn naddion erbyn y prynhawn cyntaf.
Rhestr Wirio Fer
• Rhestrwch eich cymysgedd rhannau go iawn: hyd, diamedrau mwyaf, a faint sydd angen manylion cerfio.
Cydweddwch gyfrif echelinau â'r cymysgedd hwnnw, nid â'r peiriant mwyaf galluog ar y dudalen.
• Cadarnhewch hyd stoc mwyaf a diamedr siglo gyda chyfyngiad dros eich rhan fwyaf.
• Penderfynwch ar fwydo awtomatig o'ch mathemateg llafur, nid y fideo demo.
• Gwiriwch lif gwaith meddalwedd gyda'ch ffeiliau CAD cyn i'r peiriant gael ei gludo.
Cwestiynau Cyffredin
Oes angen sgiliau troi arnaf o hyd i redeg turn pren CNC?
Nid sgiliau troi yn yr ystyr o droi â llaw, ond sgiliau prosesu sy'n bwysig: dewis porthiant, cynnal stoc main, a darllen y toriad. Mae gweithredwr da yn dysgu'r peiriant mewn dyddiau, tra bod troi â llaw yn cymryd blynyddoedd i'w feistroli.
Turn pren CNC neu lwybrydd CNC gydag echel gylchdro ar gyfer coesau bwrdd?
Ar gyfer proffiliau crwn mewn nifer fawr, mae'r turn yn ennill yn bendant o ran amser cylch oherwydd bod llafn troi yn torri'n barhaus tra bod darn llwybrydd yn cnoi. Mae'r llwybrydd cylchdro yn ennill ei le pan fydd rhannau wedi'u cerfio'n bennaf yn hytrach na'u troi'n bennaf.
Beth mae'r ail echel ar beiriant echel ddwbl yn ei wneud mewn gwirionedd?
Mae'n cario ail lafn torri, felly mae garwhau a phroffilio yn digwydd gyda'i gilydd neu mae 2 broffil yn cael eu torri ar unwaith. Y canlyniad ymarferol yw bron i ddwbl y gyfradd tynnu ar yr un gwaith werthyd.
A all y peiriannau hyn dorri ffliwtiau a throellau, neu broffiliau crwn yn unig?
Daw proffiliau crwn o'r llafnau troi; mae angen y werthyd cerfio ar beiriant 4-echel ar ffliwtiau, troellau a throellau rhaff, sy'n mynegeio'r darn gwaith tra bod darn llwybrydd yn torri ar ei hyd.
Pa feddalwedd sy'n rhedeg turn pren CNC, ac oes angen i mi ddysgu cod-G?
Mae peiriannau'n dod gyda meddalwedd troi sy'n trosi hanner proffil wedi'i luniadu i'r rhaglen, ac nid yw'r rhan fwyaf o weithredwyr byth yn cyffwrdd â chod-G crai. Os gallwch chi luniadu neu fewnforio amlinelliad y rhan, gallwch chi redeg y peiriant.
Pa mor gyflym yw turn CNC yn erbyn turniwr llaw medrus?
Gallai turniwr profiadol siapio coes blaen mewn deg munud; mae CNC un echel yn ei wneud mewn 2 i bedwar, mae peiriant dwy echel yn gyflymach fyth, ac nid yw'r naill na'r llall yn arafu ar ôl cinio. Cysondeb ar draws y swp yw'r bwlch mwy na chyflymder crai.
A all turn pren CNC droi powlenni, neu a yw'n werthyd yn unig?
Mae modelau cynhyrchu yn cael eu hadeiladu gyda'r werthyd yn gyntaf, rhwng canolfannau. Mae rhai'n derbyn gwaith plât wyneb o fewn siglen gyfyngedig, ond os yw powlenni'n berthnasol, cadarnhewch gapasiti'r bowlen yn benodol yn hytrach na thybio bod enw'r turn yn ei gwmpasu.
Pa feintiau stoc y gall y peiriannau hyn eu trin?
Mae gwelyau cynhyrchu cyffredin yn trin stoc hyd at tua 1.5 i 2.5 metr rhwng canolfannau gyda diamedrau troi mwyaf ger 300 i 400 mm, ac mae amrywiadau gwely hir yn ymestyn ymhellach ar gyfer pyst a cholofnau. Cydweddwch y fanyleb â'ch rhan hiraf sy'n cylchdroi gydag ymyl.
A yw bwydo awtomatig yn werth chweil i siop fach?
Dim ond pan fydd y peiriant yn rhedeg digon o oriau i'r gweithredwr rhydd fod o bwys. Anaml y bydd siop sy'n troi ychydig ddwsinau o rannau'r dydd yn adennill y gost; mae siop sy'n bwydo llinell ddodrefn bron bob amser yn gwneud hynny.
Pa bren sy'n rhedeg orau ar durn pren CNC?
Mae coed caled â graen syth fel ffawydd, masarn, bedw a derw yn torri'n lanaf ac yn cadw manylion. Mae rhwygiadau a chleciadau stoc meddal, llinynnol neu glymau, ar beiriannau CNC yn union fel y mae â llaw, felly mae ansawdd y blanced yn dal i benderfynu ansawdd y gorffeniad.
Cymharwch y Ffurfweddiadau Ochr yn Ochr
Gweler sut mae peiriannau sengl, dwbl, a 4-echel yn cyd-fynd ar draws yr ystod lawn o Turniau pren CNC ar gyfer troi a cherfio, gyda manylebau, fideos, a dyfynbris am ddim sy'n cyd-fynd â'ch rhestr rhannau.