Beth yw peiriant CNC?
A Peiriant CNC yn offeryn peiriant rheoli rhifiadol gyda nodwedd ychwanegol o gyfrifiadur ar fwrdd. Cyfeirir at y cyfrifiadur fel yr uned rheoli peiriant (MCU). Darperir y data rhifiadol sy'n ofynnol i gynhyrchu rhan i'r peiriant ar ffurf rhaglen. Mae'r rhaglen yn cael ei throsi i'r signalau trydanol priodol ar gyfer mewnbwn i foduron sy'n rhedeg y peiriant.
Y gwely ffrâm peiriant yw strwythur mecanyddol y peiriant CNC, ac mae hefyd yn cynnwys y brif system yrru, system gyrru porthiant, gwely, meinciau gwaith a dyfeisiau cynnig ategol, systemau hydrolig a niwmatig, systemau iro, dyfeisiau oeri, tynnu sglodion, systemau amddiffyn a rhannau eraill. Ond er mwyn bodloni gofynion rheolaeth rifiadol a rhoi chwarae llawn i berfformiad yr offeryn peiriant, mae wedi cael newidiadau mawr yn y cynllun cyffredinol, ymddangosiad, strwythur y system drosglwyddo, system offer a pherfformiad gweithredu. Mae rhannau mecanyddol peiriannau CNC yn cynnwys gwely, blwch, colofn, rheilen dywys, bwrdd gwaith, gwerthyd, mecanwaith bwydo, mecanwaith cyfnewid offer.
Sut Mae Peiriant CNC yn Gweithio?
Mae peiriannau CNC yn defnyddio cyfrifiaduron i wireddu technoleg rheoli rhaglenni digidol. Mae'r dechnoleg hon yn defnyddio cyfrifiadur i gyflawni swyddogaeth rheoli rhesymeg dilyniannol trac symud y ddyfais a gweithrediad y perifferolion yn ôl y rhaglen reoli a storir ymlaen llaw. Wrth i gyfrifiadur gael ei ddefnyddio i ddisodli'r ddyfais rheoli rhifiadol wreiddiol sy'n cynnwys cylchedau rhesymeg caledwedd, gall meddalwedd cyfrifiadurol wireddu storio, prosesu, cyfrifo, barn resymegol a swyddogaethau rheoli eraill y cyfarwyddiadau gweithredu mewnbwn, a gellir trosglwyddo'r micro-gyfarwyddiadau a gynhyrchir gan y prosesu. Gyrrwch y modur neu'r actuators hydrolig i'r ddyfais gyrru servo i yrru'r peiriant CNC i redeg.
Er mwyn rhedeg peiriant CNC, gallwch fynd trwy'r camau canlynol:
Cam 1. Yn ôl cynllun lluniadu a phroses y rhan wedi'i durnio, defnyddiwch y cod a'r fformat rhaglen penodedig i raglennu llwybr symud yr offeryn, y broses brosesu, paramedrau'r broses, a'r swm torri i mewn i'r ffurflen gyfarwyddyd y gellir ei chydnabod gan y system CNC, hynny yw, i ysgrifennu'r rhaglen brosesu.
Cam 2. Mewnbynnu'r rhaglen brosesu wedi'i raglennu i'r ddyfais CNC.
Cam 3. Mae'r ddyfais CNC yn dadgodio a phrosesu'r rhaglen fewnbwn (cod), ac yn anfon signalau rheoli cyfatebol i'r ddyfais gyrru servo a dyfais rheoli swyddogaeth ategol pob echel cydlynu i reoli symudiad pob rhan o'r offeryn peiriant.
Cam 4. Yn y broses symud, mae angen i'r system CNC ganfod lleoliad echelin cydlynu'r peiriant CNC, cyflwr y switsh teithio, ac ati ar unrhyw adeg, a'i gymharu â gofynion y rhaglen i benderfynu ar y camau gweithredu nesaf nes bod rhan gymwys yn cael ei phrosesu.
Cam 5. Gall y gweithredwr arsylwi a gwirio amodau prosesu a statws gwaith y peiriant CNC ar unrhyw adeg. Os oes angen, mae angen addasu rhaglen weithredu a phrosesu peiriant CNC i sicrhau gweithrediad diogel a dibynadwy'r offeryn peiriant.
System Gydgysylltu Cartesaidd
Gellir cynhyrchu bron popeth y gellir ei gynhyrchu ar offeryn peiriant confensiynol ar offeryn peiriant rheoli rhifiadol cyfrifiadurol, gyda'i fanteision niferus. Mae'r symudiadau offer peiriant a ddefnyddir wrth gynhyrchu cynnyrch o 2 fath sylfaenol: pwynt-i-bwynt (symudiadau llinell syth) a llwybr di-dor (symudiadau cyfuchlinol).
Dyfeisiwyd y system gyfesurynnau Cartesaidd, neu betryal, gan y mathemategydd a'r athronydd Ffrengig René Descartes. Gyda'r system hon, gellir disgrifio unrhyw bwynt penodol mewn termau mathemategol o unrhyw bwynt arall ar hyd 3 echel berpendicwlar. Mae'r cysyniad hwn yn ffitio offer peiriant yn berffaith gan fod eu hadeiladwaith yn gyffredinol yn seiliedig ar 3 echel symudiad (X, Y, Z) ynghyd ag echel cylchdro. Ar beiriant melino fertigol plaen, yr echel X yw'r symudiad llorweddol (dde neu chwith) o'r bwrdd, yr echel Y yw symudiad croes y bwrdd (tuag at y golofn neu i ffwrdd ohoni), ac yr echel Z yw symudiad fertigol y pen-glin neu'r werthyd. Mae systemau CNC yn dibynnu'n fawr ar ddefnyddio cyfesurynnau petryal oherwydd gall y rhaglennwr leoli pob pwynt ar swydd yn union. Pan fydd pwyntiau wedi'u lleoli ar ddarn gwaith, defnyddir 2 linell syth sy'n croestorri, un fertigol ac un llorweddol. Rhaid i'r llinellau hyn fod ar ongl sgwâr i'w gilydd, a gelwir y pwynt lle maent yn croesi yn darddiad, neu'r pwynt sero (Ffig. 1).
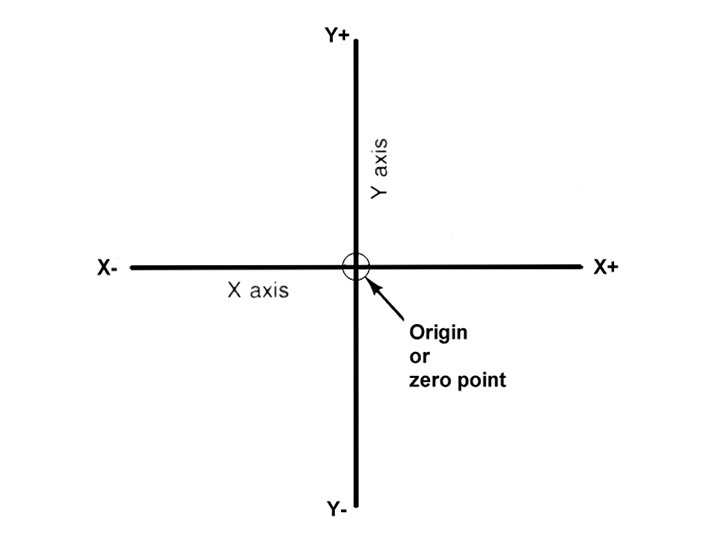
Ffig. 1 Mae llinellau croestoriadol yn ffurfio onglau sgwâr ac yn sefydlu'r pwynt sero.

Ffig. 2 Yr awyrennau cyfesurynnol 3-dimensiwn (echel) a ddefnyddir yn CNC.
Mae'r planau cyfesurynnol 3-dimensiwn yn cael eu dangos yn Ffig. 2. Mae'r planau X ac Y (echelin) yn llorweddol ac yn cynrychioli symudiadau bwrdd peiriant llorweddol. Mae'r awyren Z neu'r echelin yn cynrychioli mudiant offeryn fertigol. Mae'r arwyddion plws (+) a minws (-) yn nodi'r cyfeiriad o'r pwynt sero (tarddiad) ar hyd echelin y symudiad. Mae'r 4 pedrant sy'n cael eu ffurfio pan fydd croes echel XY yn cael eu rhifo i gyfeiriad gwrthglocwedd (Ffig. 3). Byddai pob safle yng nghwadrant 1 yn bositif (X+) ac yn bositif (Y+). Yn yr 2il gwadrant, byddai pob safle yn negatif X (X-) ac yn bositif (Y+). Yn y 3ydd cwadrant, byddai pob lleoliad yn negatif X (X-) a negatif (Y-). Yn y 4ydd cwadrant, byddai pob lleoliad yn bositif X (X+) a negyddol Y (Y-).
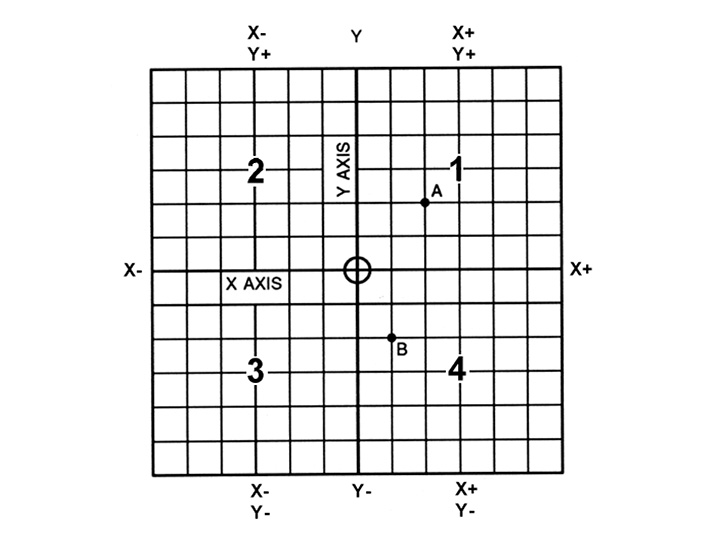
Ffig. 3 Y cwadrantau sy'n cael eu ffurfio pan ddefnyddir croes echelinau X ac Y i leoli pwyntiau o'r sero X/Y, neu'r pwynt tarddiad, yn gywir.
Yn Ffig. 3, byddai pwynt A yn 2 uned i'r dde o'r echelin Y a 2 uned uwchben yr echelin X. Tybiwch fod pob uned yn cyfateb i 1.000. Lleoliad pwynt A fyddai X + 2.000 ac Y + 2.000. Ar gyfer pwynt B, y lleoliad fyddai X + 1.000 ac Y - 2.000. Mewn rhaglennu CNC nid oes angen nodi gwerthoedd plws (+) gan y tybir y rhain. Fodd bynnag, rhaid nodi'r gwerthoedd minws (-). Er enghraifft, byddai lleoliadau A a B yn cael eu nodi fel a ganlyn:
A X2.000 Y2.000
B X1.000 Y-2.000
Mae system gyfrifiadurol wedi'i chysylltu â'r peiriant sy'n cynnwys synwyryddion a gyriannau trydanol. Mae'r rhaglen yn rheoli symudiadau echelin y peiriant.
Beth yw'r mathau mwyaf cyffredin o beiriannau CNC?
Cynlluniwyd offer peiriant cynnar fel bod y gweithredwr yn sefyll o flaen y peiriant wrth weithredu'r rheolyddion. Nid yw'r dyluniad hwn bellach yn angenrheidiol, oherwydd yn CNC nid yw'r gweithredwr bellach yn rheoli symudiadau'r offer peiriant. Ar offer peiriant confensiynol, dim ond tua 20 y cant o'r amser a dreuliwyd yn tynnu deunydd. Gydag ychwanegu rheolaethau electronig, mae'r amser gwirioneddol a dreulir yn tynnu metel wedi cynyddu i 80 y cant a hyd yn oed yn uwch. Mae hefyd wedi lleihau'r amser sydd ei angen i ddod â'r offeryn torri i bob safle peiriannu.
Mae yna 10 math mwyaf cyffredin o beiriannau CNC sy'n bresennol mewn amrywiaeth o ddiwydiannau.
1. Peiriannau Melino CNC (Melinau CNC)
2. Peiriannau Llwybrydd CNC (Routers CNC)
3. Peiriannau Laser CNC (Torwyr Laser, Ysgythrwyr Laser, Weldwyr Laser)
4. Peiriannau turn CNC (turnau CNC)
5. Peiriannau Drilio CNC (Driliau CNC)
6. Peiriannau Diflas CNC
7. Peiriannau malu CNC (CNC llifanu)
8. Peiriannau Rhyddhau Trydanol (EDM)
9. Peiriannau Torri Plasma CNC (Torwyr Plasma CNC)
10. 3D Argraffwyr