Peiriant Tynnu Rhwd Laser: Sut Mae Glanhau Laser yn Gweithio
2026-11-06Darlleniad 5 MunudBy Carrie

Peiriant Tynnu Rhwd Laser: Sut Mae Glanhau Laser yn Gweithio

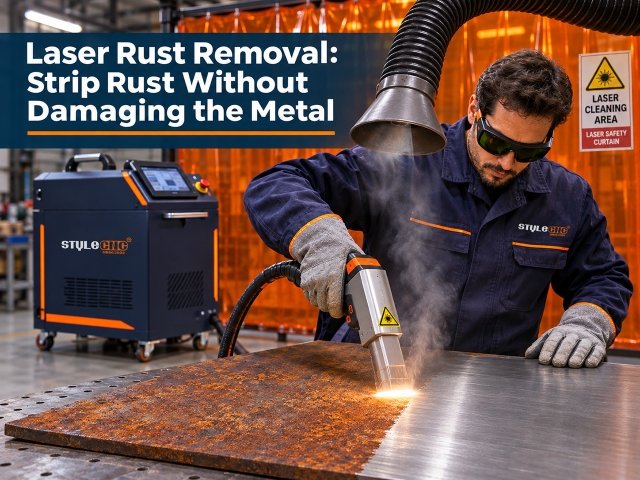
Mae peiriant tynnu rhwd laser yn tynnu rhwd trwy danio pylsau laser y mae'r haen ocsid tywyll yn eu hamsugno ac yn eu anweddu, tra bod y metel sylfaen mwy disglair oddi tano yn adlewyrchu'r rhan fwyaf o'r trawst ac yn aros heb ei gyffwrdd. Nid yw'r broses yn defnyddio tywod, cemegau na dŵr, felly nid oes angen prynu na glanhau unrhyw gyfryngau chwythu. Mae peiriannau pwls yn glanhau'n ysgafn ar gyfer rhannau manwl gywir; mae peiriannau tonnau parhaus yn tynnu rhwd trwm a phaentio gyflymaf fesul doler.
Laser Ffibr 20kW+ vs Plasma ar gyfer Dalennau Metel Trwchus
2026-11-04Darlleniad 6 MunudBy Charles

Laser Ffibr 20kW+ vs Plasma ar gyfer Dalennau Metel Trwchus

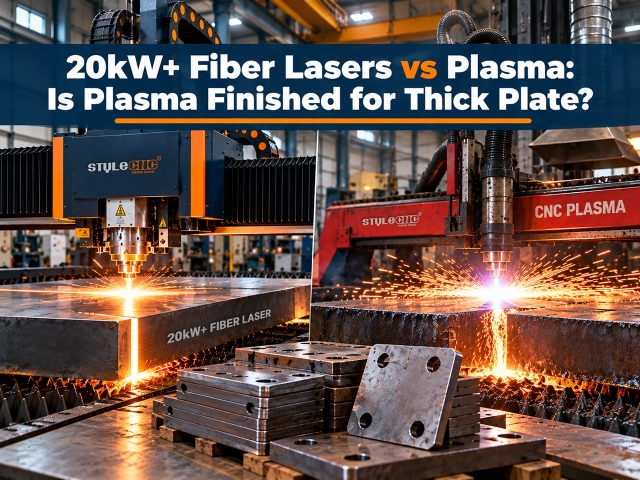
Nid yw plasma wedi gorffen, ond mae ei diriogaeth wedi crebachu. Mae laser ffibr 20 kW bellach yn torri system plasma 300 A ar garbon a dur di-staen hyd at tua 20 mm, ac mae laserau 30 i 40 kW yn cau'r bwlch yn yr ystod 20 i 50 mm gydag ymylon glanach a llai o waith eilaidd. Mae plasma yn dal i ennill ar gost cyfalaf, ar blât trwchus iawn, ac mewn gweithdai lle mae torri strwythurol garw a buddsoddiad ymlaen llaw isel yn bwysicach na manwl gywirdeb.

Torri Aer Laser Ffibr vs Nitrogen: Costau a Gosod
2026-11-02Darlleniad 6 MunudBy Jimmy

Torri Aer Laser Ffibr vs Nitrogen: Costau a Gosod

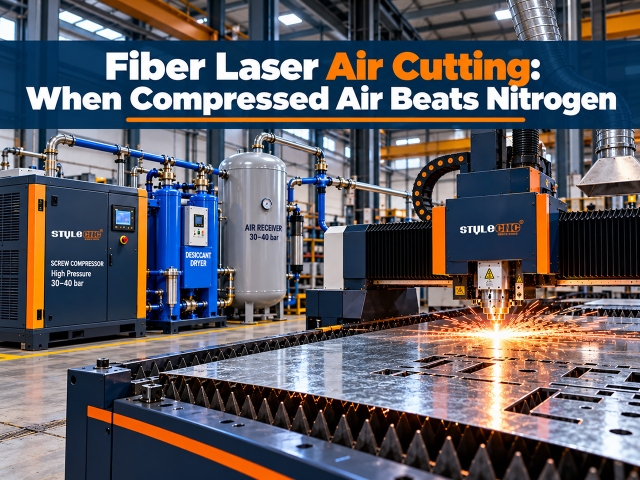
Mae torri aer laser ffibr yn defnyddio aer cywasgedig wedi'i sychu, wedi'i hidlo, a gyflenwir fel arfer hyd at 16 bar, fel y nwy cynorthwyol yn lle nitrogen potel. Mae'n torri dur meddal tenau i ganolig, dalen galfanedig, ac alwminiwm tenau am gost nwy o tua $0.01 i $0.03 y funud torri o'i gymharu â $0.20 i $0.40 ar gyfer nitrogen. Y cyfaddawd yw arlliw ocsid bach ar ymylon dur gwrthstaen, felly mae aer yn ennill ar gost ac mae nitrogen yn dal i ennill lle mae angen ymyl lachar, sy'n barod i weldio.

Laser Ffibr Mewnol vs Allanoli: Canllaw Ad-dalu
2026-10-31Darlleniad 5 MunudBy Charles

Laser Ffibr Mewnol vs Allanoli: Canllaw Ad-dalu

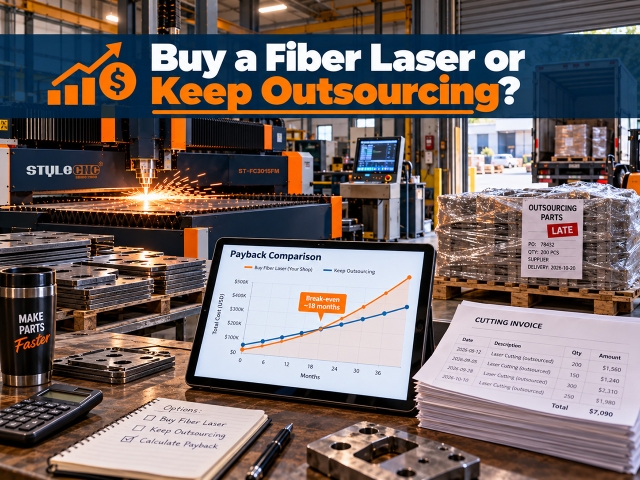
Mae torri laser yn fewnol fel arfer yn talu ar ei ganfed unwaith y bydd siop yn gwario tua $5,000 neu fwy y mis ar dorri allanol. Ar y lefel honno, laser ffibr wedi'i osod am tua $9Mae 0,000 fel arfer yn talu'n ôl mewn blwyddyn i ddwy flynedd a hanner, oherwydd bod costau rhedeg mewnol yn aml yn chwarter yr hyn y mae gwasanaethau torri laser yn ei godi yr awr. Isod tua $2,000 y mis, mae allanoli fel arfer yn aros yn rhatach.

Torri Bevel Laser: Esboniad o Bevelau V, Y, X a K
2026-10-29Darlleniad 6 MunudBy Jimmy

Torri Bevel Laser: Esboniad o Bevelau V, Y, X a K

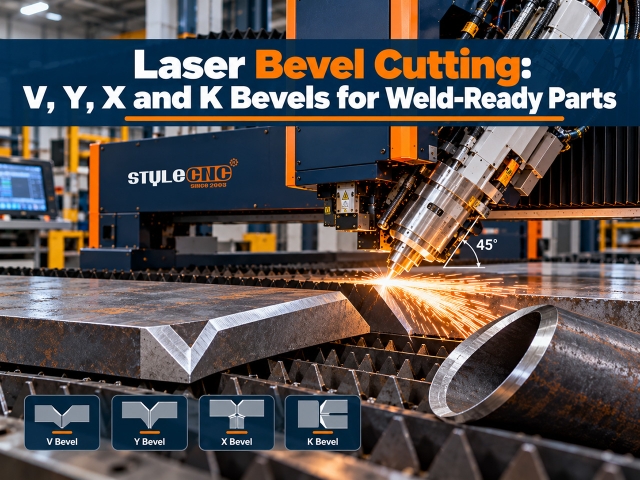
Mae torri bevel laser yn gogwyddo'r trawst laser, fel arfer hyd at ±45 gradd, felly mae ymyl rhan yn cael ei thorri ar ongl yn barod i'w weldio. 3D Gall pen bevel gynhyrchu bevelau V, Y, X a K yn yr un llawdriniaeth â'r toriad cyfuchlin, sy'n dileu'r cam malu neu felino ar wahân a ddefnyddir fel arfer ar gyfer paratoi weldio. Mae'n gweithio orau ar blât hyd at tua 25 i 40 mm o drwch ac ar bennau tiwbiau ar gyfer pibellau a chymalau strwythurol.

Cost Torri Laser Ffibr yr Awr: Costau Gweithredu Go Iawn
2026-10-29Darlleniad 6 MunudBy Hattie

Cost Torri Laser Ffibr yr Awr: Costau Gweithredu Go Iawn

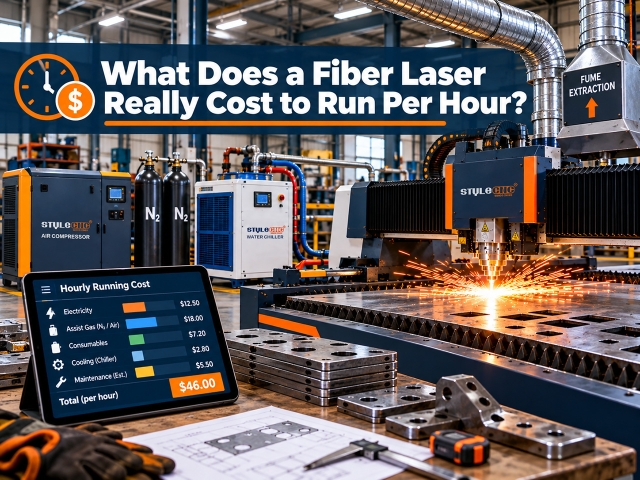
Mae peiriant torri laser ffibr fel arfer yn costio tua $30 i $65 yr awr trawst ymlaen i redeg, gan gynnwys gweithredwr. Heb lafur, mae trydan, nwy cymorth, nwyddau traul, a chynnal a chadw yn dod i tua $6 i $40 yr awr yn dibynnu ar bŵer laser a nwy. Trydan yw'r llinell leiaf, yn aml $2 i $7 awr; nitrogen a llafur yw'r mwyaf.

Faint i'w Godi am Dorri Metel â Laser
2026-11-02Darlleniad 6 MunudBy Stephen

Faint i'w Godi am Dorri Metel â Laser

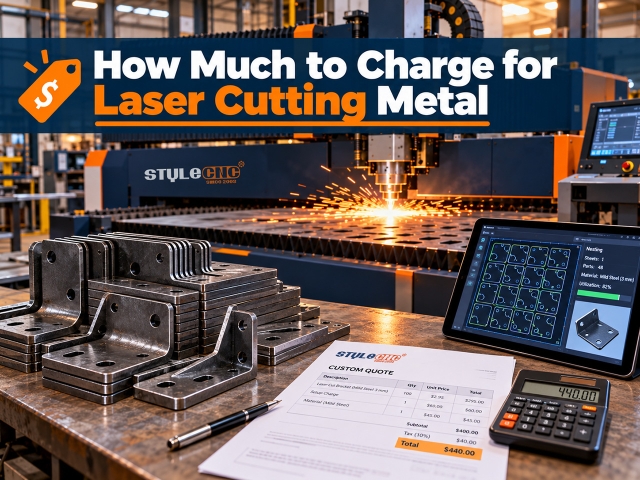
I brisio metel torri laser, codwch: (amser peiriant × cyfradd eich siop) + (cost deunydd × marcio) + ffi sefydlu, gyda thâl archeb isafswm fel y llawr. Adeiladwch y gyfradd siop o'ch costau eich hun yn hytrach na chopïo cystadleuydd: mae siop laser ffibr fach nodweddiadol yn gwneud elw rywle o gwmpas. $60 i $70 yr awr peiriant a dyfynbrisiau $90 neu fwy ar ôl ychwanegu'r ymyl.

Prisiau Turn Pren CNC: Sengl, Dwbl a 4-Echel
2026-10-29Darlleniad 5 MunudBy Jimmy

Prisiau Turn Pren CNC: Sengl, Dwbl a 4-Echel

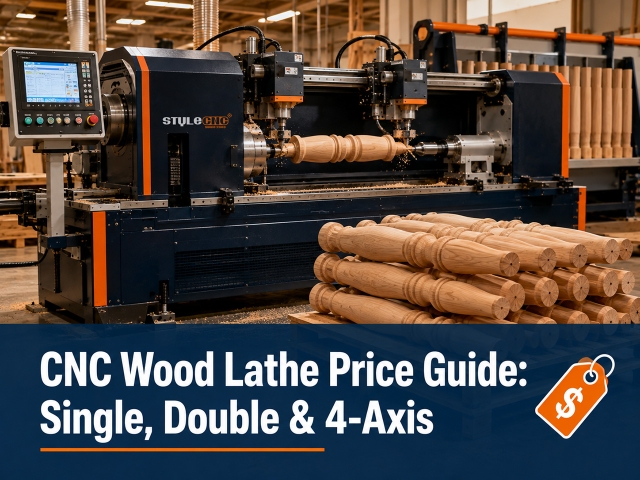
Mae prisiau turn pren CNC yn rhedeg o gwmpas $200 ar gyfer peiriannau hobi bach a $1,200 i $3,600 ar gyfer turnau midi i $2,800 i $11,180 ar gyfer peiriannau cynhyrchu awtomatig un echel a dwbl echel, gyda modelau cerfio 4 echel maint llawn yn cyrraedd $13,000. Mae'r pris yn dilyn cyfrif echelinau, capasiti gwelyau, ac awtomeiddio, ac mae'r band cywir yn dilyn eich cyfrif rhannau dyddiol.

Sut mae Peiriant Plygu Dalennau Metel yn Gweithio
2026-10-29Darlleniad 5 MunudBy Hattie

Sut mae Peiriant Plygu Dalennau Metel yn Gweithio

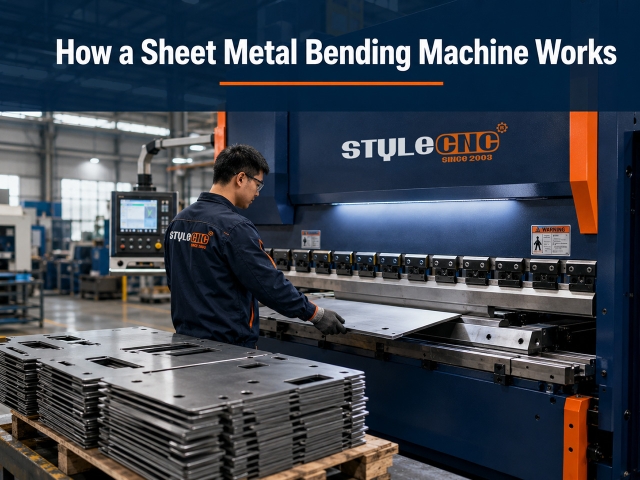
Mae peiriant plygu dalen fetel yn ffurfio metel gwastad yn broffiliau onglog trwy wasgu dyrnod i mewn i farw neu blygu'r ddalen o amgylch ymyl wedi'i glampio. Mewn cynhyrchu, plygu yw ail hanner llif gwaith torri-yna-plygu: mae peiriant laser neu plasma yn torri bylchau gwastad cywir yn gyntaf, yna mae'r peiriant plygu yn eu ffurfio'n rhannau gorffenedig.

Canllaw Peiriant Troi Coesau Bwrdd: Coesau ar Gyfaint
2026-10-29Darlleniad 5 MunudBy Nicole

Canllaw Peiriant Troi Coesau Bwrdd: Coesau ar Gyfaint

Mae peiriant troi coesau bwrdd yn droell bren CNC wedi'i ffurfweddu ar gyfer cynhyrchu coesau dodrefn: mae'n troi bylchau pren caled sgwâr yn goesau taprog, proffiliedig, neu gerfiedig cyfatebol o amlinelliad wedi'i dynnu, gan gynhyrchu coes bob ychydig funudau gyda phob coes yn y set yn union yr un fath. Mae taprau plaen yn rhedeg ar beiriannau echelin sengl, proffiliau wedi'u troi ar echelin sengl neu ddwbl, ac mae angen peiriant 4-echel gyda gwerthyd cerfio ar goesau ffliwtiog neu droelli rhaff.

Sut i Ddefnyddio Turn Pren CNC: Gosod a'r Toriad Cyntaf
2026-10-29Darlleniad 5 MunudBy Christina

Sut i Ddefnyddio Turn Pren CNC: Gosod a'r Toriad Cyntaf

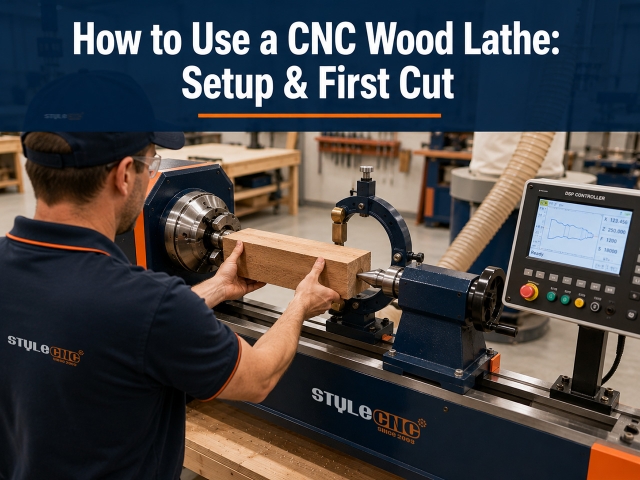
I ddefnyddio turn pren CNC: paratowch ddarn gwag syth, sgwâr ychydig yn hirach na'r rhan, clampiwch ef rhwng y chuck gyrru a chanol y stoc gynffon, gosodwch y gorffwysfa gyson o dan unrhyw adran denau, llwythwch neu luniwch yr hanner proffil yn y rheolydd, rhedeg pas garw i rowndio'r darn gwag, yna pas gorffen ar hyd y gromlin wedi'i rhaglennu. Mae'r rhan fwyaf o broblemau'n olrhain yn ôl i ansawdd y darn gwag, cefnogaeth, neu gyflwr y llafn yn hytrach na'r rhaglen.

Canllaw Cymorth Aer Laser: Beth Yw E, Gosodiadau a Nwyon Cymorth
2026-09-07Darlleniad 5 MunudBy Carrie

Canllaw Cymorth Aer Laser: Beth Yw E, Gosodiadau a Nwyon Cymorth

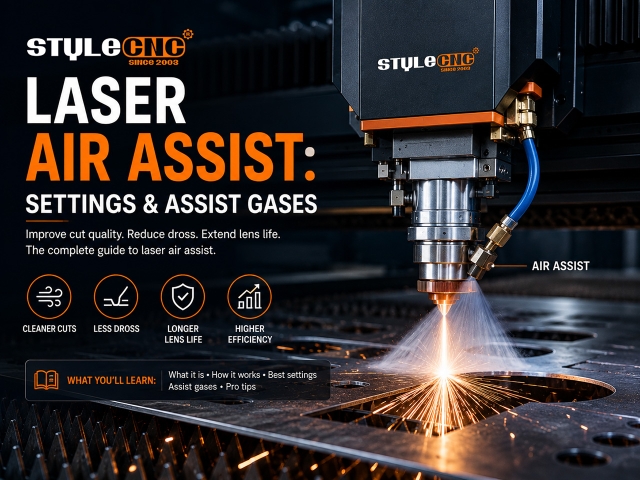
Mae cymorth aer yn gwthio ffrwd nwy drwy'r ffroenell laser i'r pwynt torri. Mae'n clirio mwg a malurion tawdd, yn amddiffyn y lens, yn atal fflamau, ac yn hogi ansawdd yr ymyl. Pwysau cychwyn nodweddiadol: 0.2 i 1 bar ar gyfer ysgythru, 1 i 3 bar ar gyfer CO2 torri, a 6 i 16 bar ar gyfer nwyon torri metel ffibr.

Canllaw Brêc Gwasg CNC: Hydrolig vs Servo Trydan
2026-10-29Darlleniad 6 MunudBy Stephen

Canllaw Brêc Gwasg CNC: Hydrolig vs Servo Trydan

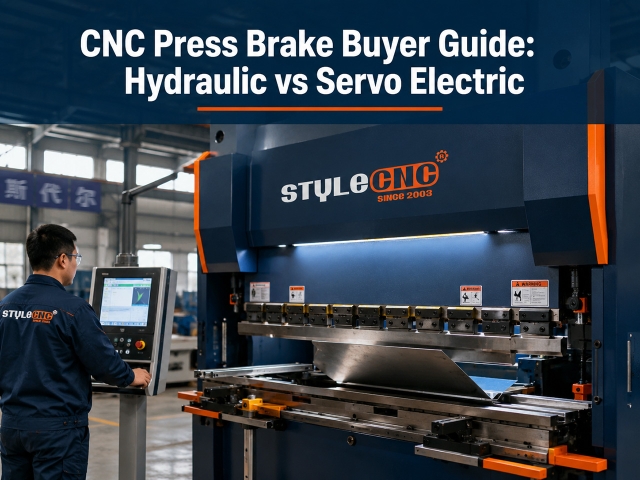
Mae brêc gwasg CNC yn plygu metel dalen trwy wasgu dyrnod uchaf i mewn i farw isaf o dan reolaeth gyfrifiadurol. Mae modelau hydrolig yn addas ar gyfer platiau trwchus a thunelledd uchel, tra bod modelau trydan servo yn darparu cywirdeb uwch a defnydd ynni 50 i 70 y cant yn is ar ddalen denau. Cydweddwch y math o yriant â thrwch eich deunydd, goddefgarwch rhan, a chyfaint plygu dyddiol.

Canllaw Turn Pren CNC: Cyfrifiadau Echelinau a Dewisiadau Gwerthyd
2026-10-29Darlleniad 6 MunudBy Jimmy

Canllaw Turn Pren CNC: Cyfrifiadau Echelinau a Dewisiadau Gwerthyd

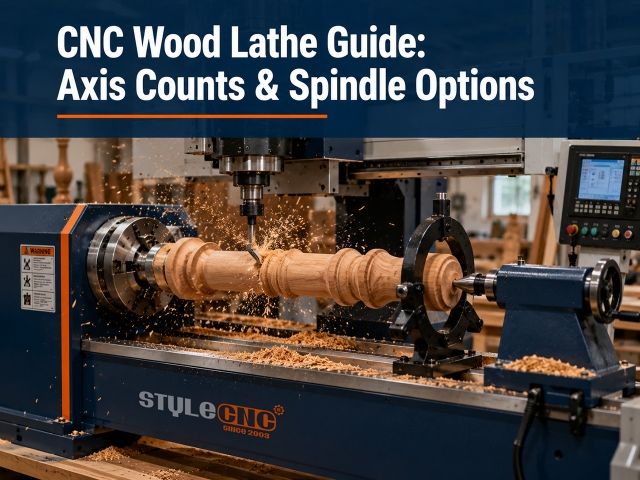
Mae turn pren CNC yn troi stoc sgwâr neu grwn yn broffiliau gorffenedig yn awtomatig, gan olrhain llun CAD yn lle gouge llaw neu dempled ffisegol. Mae cyfrif echelinau yn pennu gallu: mae peiriannau un echel a dwbl yn cynhyrchu werthydau crwn yn gyflym, tra bod peiriannau 4 echel gyda werthyd cerfio yn ychwanegu ffliwtiau, troellau, a cherfio arwyneb yn yr un cylch.

A oes angen awyru ar ysgythrwyr laser? Canllaw echdynnu mwg
2026-08-26Darlleniad 5 MunudBy Evelyn

A oes angen awyru ar ysgythrwyr laser? Canllaw echdynnu mwg

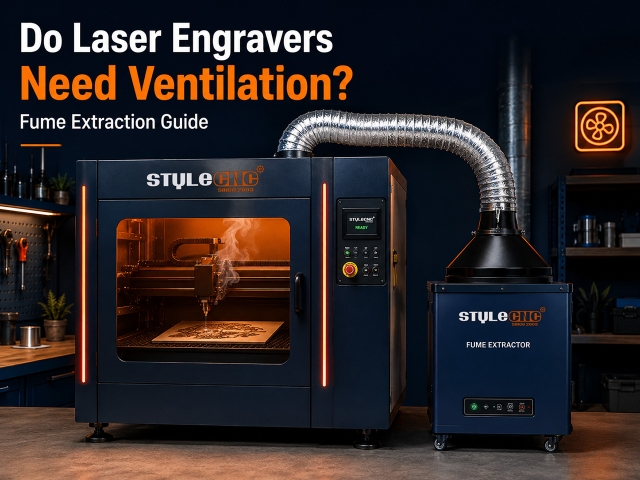
Ydw. Mae pob gwaith laser yn rhyddhau gronynnau mân a nwyon, felly mae awyru'n orfodol, nid yn ddewisol. Naill ai dwythellwch y lloc yn yr awyr agored trwy rediad wedi'i selio neu ailgylchredwch trwy echdynnydd mwg wedi'i hidlo gyda chyfnodau HEPA a charbon wedi'i actifadu. Maintiwch y llif aer o gyfaint y lloc: tua 150 CFM ar gyfer byrddau gwaith a 300 i 500 CFM ar gyfer cabinet. CO2 peiriannau.

Gosodiadau Engrafiad Laser Lliw MOPA ar gyfer Dur Di-staen
2026-08-24Darlleniad 5 MunudBy Charles

Gosodiadau Engrafiad Laser Lliw MOPA ar gyfer Dur Di-staen

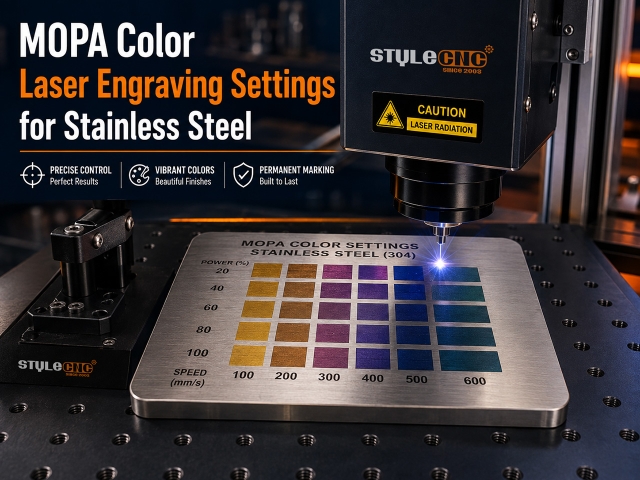
Mae laserau ffibr MOPA yn lliwio dur di-staen trwy dyfu ffilm ocsid denau y mae ei thrwch yn plygu golau yn lliw. Ar 20W ffynhonnell, mae aur yn dechrau ger 550 mm/s ar 230 kHz gyda phylsau byr, tra bod glas tywyll yn eistedd ger 250 mm/s ar 80 kHz gyda phylsau hir. Mae gwerthoedd union yn benodol i'r peiriant, felly rhedeg matrics prawf lliw yn gyntaf.

Deunyddiau na Ddylech Chi Byth eu Torri â Laser (Defnyddiwch y Rhai hyn yn Lle)
2026-08-21Darlleniad 6 MunudBy Charles

Deunyddiau na Ddylech Chi Byth eu Torri â Laser (Defnyddiwch y Rhai hyn yn Lle)

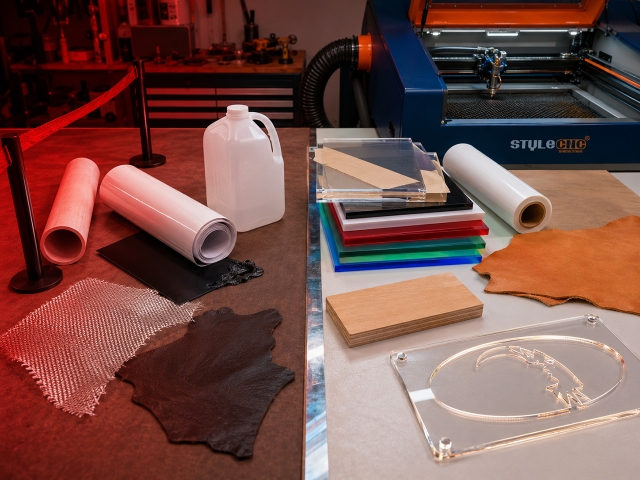
Peidiwch byth â thorri â laser: PVC a finyl (yn rhyddhau nwy clorin sy'n dod yn asid hydroclorig), ABS (yn allyrru hydrogen seanid), HDPE (yn mynd ar dân ac yn toddi), polycarbonad trwchus (yn newid lliw ac yn llosgi), PTFE/Teflon (cyfansoddion fflworin gwenwynig), gwydr ffibr a chyfansoddion epocsi (mygdarth resin gwenwynig), lledr wedi'i liwio â chromiwm (mygdarth cromiwm carsinogenig), ac unrhyw blastig anhysbys. Mae cyfnewidiadau diogel yn bodoli ar gyfer pob un, gan gynnwys lledr acrylig bwrw a lledr wedi'i liwio â llysiau.

Tymblwyr wedi'u Gorchuddio â Phowdr ac Engrafiad Laser: Gosodiadau a Chamau
2026-08-21Darlleniad 5 MunudBy Stephen

Tymblwyr wedi'u Gorchuddio â Phowdr ac Engrafiad Laser: Gosodiadau a Chamau

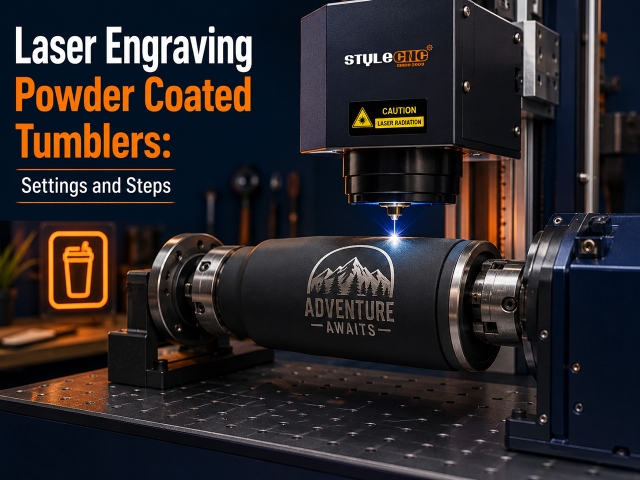
Mae tymbleri wedi'u gorchuddio â phowdr yn ysgythru trwy abladu'r haen i ddatgelu dur gwrthstaen llachar oddi tano. Mannau cychwyn: a 30W mae ffibr yn rhedeg 600 i 900 mm/s ar 50 i 70 y cant, a 60W CO2 yn rhedeg 300 i 400 mm/s ar 20 i 35 y cant, bob amser ar echel gylchdro gyda ffocws wedi'i osod ar frig y gromlin.

Anelio Laser vs Engrafiad ar Ddur Di-staen
2026-08-21Darlleniad 5 MunudBy Carrie

Anelio Laser vs Engrafiad ar Ddur Di-staen

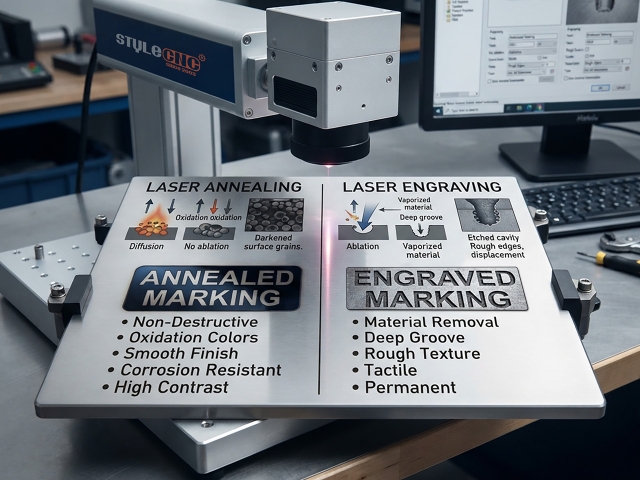
Mae anelio laser yn cynhesu dur di-staen nes bod ocsid tywyll llyfn yn ffurfio, heb dynnu dim byd a gadael ymwrthedd cyrydiad yn gyfan, tra bod ysgythru yn torri dyfnder mesuradwy ac ysgythru yn eistedd rhyngddynt. 30W ffynhonnell ffibr, mae anelio yn dechrau ger 150 mm/s ar 50 i 70 y cant, 40 i 60 kHz, gyda'r trawst wedi'i ddadffocysu 1 i 3 mm.

Siart Gosodiadau Cyflymder a Phŵer Engrafiad Laser yn ôl Deunydd
2026-08-20Darlleniad 5 MunudBy Evelyn

Siart Gosodiadau Cyflymder a Phŵer Engrafiad Laser yn ôl Deunydd

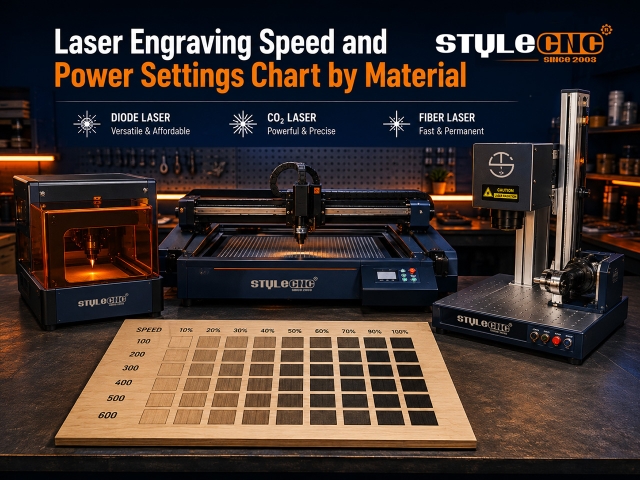
Mae gosodiadau ysgythru laser yn dibynnu ar y math o laser, y pŵer graddedig, a'r deunydd. Mannau cychwyn nodweddiadol: mae laserau deuod yn ysgythru pren ar 3000 i 6000 mm/mun a 40 i 70 y cant o bŵer, CO2 Mae laserau'n rhedeg 300 i 500 mm/s ar 12 i 25 y cant, ac mae laserau ffibr yn marcio metel ar 300 i 900 mm/s. Cadarnhewch werthoedd bob amser gyda grid prawf bach cyn cynhyrchu.

  • 1
  • 2
  • 3
  • >
  • Yn dangos 222 Eitemau Ymlaen 12 tudalennau