Mae peiriant torri laser ffibr gyda'i fanteision amrywiol yn disodli dulliau prosesu eraill yn raddol, a ddefnyddir yn fwy a mwy eang mewn diwydiant prosesu dalen fetel. Ar hyn o bryd ar y farchnad, mae'r mentrau prosesu metel dalen bach a chanolig eu maint yn defnyddio 1000W peiriant torri laser ffibr. 1000W gall peiriant torri laser ffibr dorri'r trwch 4mm o ddur di-staen a 8mm dur carbon. Felly rydyn ni'n trafod sut i wneud 1000W peiriant torri laser ffibr mwy o effeithlonrwydd a thorri cyflymder cyflym ar sail y warant o dorri trwch, er mwyn gwella gwerth ychwanegol y cynnyrch.
Ar ôl blynyddoedd lawer o ymchwil a phrofiad ymarferol yn y diwydiant, STYLECNC Crynhodd peirianwyr y ffactorau amrywiol fel a ganlyn: deunyddiau torri laser, pwysedd nwy â chymorth, rhannau peiriant, cyflymder torri, a lleoliad ffocws.
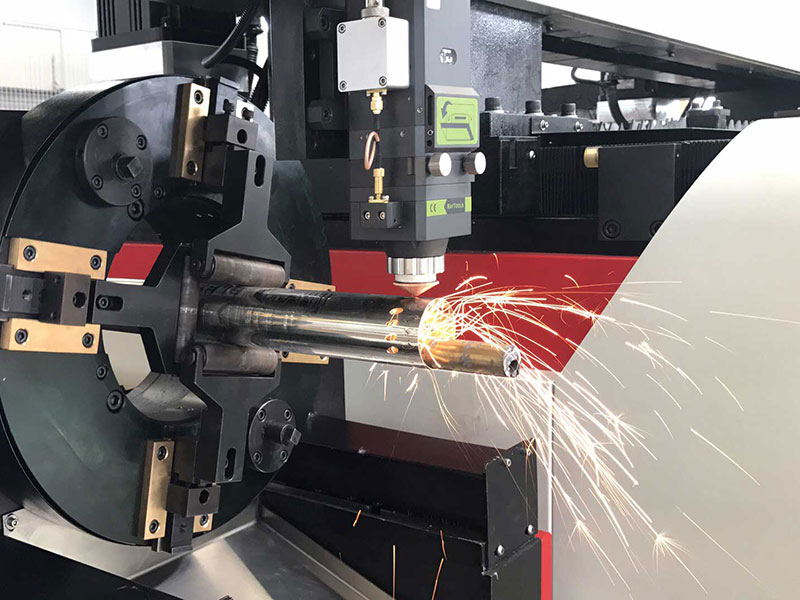
6 Ffactor sy'n Amharu Ansawdd Torri Laser y Peiriant Torri Laser Ffibr
1. pŵer allbwn laser a modd.
Po uchaf yw pŵer allbwn y laser, y gorau yw'r ansawdd torri ar y plât o'r un trwch. Po uchaf yw'r ffit rhwng y modd torri laser a'r deunydd, y gorau yw'r ansawdd torri.
2. deunydd workpiece.
Mae effaith peiriant torri laser ffibr ar wahanol ddeunyddiau yn wahanol. Mae gan wahanol ddeunyddiau metel nodweddion gwahanol, ac mae amsugno gwres laser hefyd yn wahanol. Mae deunyddiau cyffredin fel dur di-staen, dur carbon, a phlatiau haearn yn amsugno gwres yn gyflym. Mae ansawdd torri hefyd yn uchel. I'r gwrthwyneb, mae deunyddiau adlewyrchol uchel (alwminiwm, copr) yn fwy anodd eu torri.
3. y trwch a smoothness wyneb y workpiece.
Mae'r peiriant torri laser ffibr metel yn addas ar gyfer torri platiau tenau. Effaith torri dur carbon isod 12mm a dur di-staen isod 6mm yn amlwg, yr ansawdd yw'r gorau, a gellir gwarantu'r effeithlonrwydd. Yn ogystal, yn gyffredinol, po fwyaf llyfn yw wyneb y deunydd, y gorau yw ansawdd y toriad.
4. Dewis safle ffocws.
Mae'n bwysig iawn i'r peiriant torri laser ffibr benderfynu ar leoliad cyfatebol y ffocws ac arwyneb y deunydd cyn gweithio, ac mae'n uniongyrchol gysylltiedig ag ansawdd y torri. Y pŵer yn y canolbwynt yw'r uchaf, a'r rhan fwyaf o'r amser mae'r canolbwynt ar wyneb y deunydd torri. Pan fydd y canolbwynt yn y sefyllfa orau, gall yr isafswm hollti, yr effeithlonrwydd uchaf, a'r cyflymder torri gorau gyflawni'r torri gorau. canlyniad.
5. Cyflymder torri.
Mae'r cyflymder torri yn cael effaith uniongyrchol iawn ar ansawdd. Bydd peiriant torri laser ffibr yn rhy gyflym yn hawdd achosi i'r deunydd fod yn anhreiddiadwy, a bydd yn rhy araf yn achosi'r slag torri gweddilliol a ffenomen llosgi ymylon. Felly, rhaid inni addasu'r paramedrau yn ôl cyfrifiad trwch gwirioneddol y darn gwaith i geisio torri i gyflawni'r cyflymder torri gorau.
6. pwysau a math o nwy ategol.
Mae pwysedd y nwy ategol hefyd yn cael effaith benodol ar ansawdd torri. Wrth ddefnyddio peiriant torri laser i dorri rhai platiau metel tenau ar gyflymder uchel, yn gyffredinol mae angen pwysedd nwy uwch i atal slagio ar gefn y toriad. Os yw trwch y deunydd yn cynyddu neu os yw'r cyflymder torri yn gostwng, dylid gostwng y pwysedd nwy ategol. Ar yr un pryd, er mwyn atal ocsideiddio'r ymyl torri, dylid addasu'r pwysedd nwy priodol.
11 Manteision Peiriant Torri Laser Ffibr
1. drachywiredd torri uchel.
Mae cywirdeb lleoli y peiriant torri laser yn 0.05mm, ac mae'r cywirdeb ail-leoli yn 0.03mm.
2. Hollt cul.
Mae'r trawst laser wedi'i ganolbwyntio ar fan bach, fel bod y canolbwynt yn cyrraedd dwysedd pŵer uchel, mae'r deunydd yn cael ei gynhesu'n gyflym i'r graddau o anweddu, ac yn anweddu i ffurfio twll. Gyda symudiad llinellol cymharol y trawst golau a'r deunydd, mae'r twll yn barhaus yn ffurfio slit gyda lled cul iawn. Yn gyffredinol, mae lled yr hollt yn 0.10-0.20 mm.
3. Arwyneb torri llyfn.
Nid oes unrhyw burr ar yr wyneb torri, ac mae garwedd wyneb y toriad yn cael ei reoli'n gyffredinol o fewn Ra6.5.
4. Cyflymder torri cyflym.
Gall y cyflymder torri gyrraedd 10m / min, a gall y cyflymder lleoli uchaf gyrraedd 30m / min, sy'n llawer cyflymach na'r cyflymder torri gwifren.
5. ansawdd torri da.
Torri digyswllt, ychydig iawn o effaith y mae gwres yn effeithio ar flaen y gad, yn y bôn nid oes unrhyw ddadffurfiad thermol o'r darn gwaith, ac mae cwymp y deunydd a ffurfiwyd yn ystod dyrnu a chneifio yn cael ei osgoi'n llwyr. Yn gyffredinol, nid oes angen prosesu eilaidd ar y sêm dorri.
6. Dim difrod i'r workpiece.
Ni fydd y pen torri laser yn cyffwrdd ag wyneb y deunydd i sicrhau nad yw'n crafu'r darn gwaith.
7. Nid effeithir gan siâp y workpiece.
Mae gan y prosesu laser hyblygrwydd da, gall brosesu unrhyw graffeg, a gall dorri pibellau a phroffiliau eraill.
8. Arbed buddsoddiad llwydni.
Nid oes angen mowldiau ar brosesu laser, nid yw'n defnyddio unrhyw fowldiau, nid oes angen atgyweirio mowldiau, ac mae'n arbed amser ar gyfer ailosod llwydni, gan arbed costau prosesu a lleihau costau cynhyrchu. Mae'n arbennig o addas ar gyfer prosesu cynhyrchion mawr.
9. arbed deunyddiau.
Gan ddefnyddio rhaglennu cyfrifiadurol, gellir torri cynhyrchion o wahanol siapiau i wneud y mwyaf o ddefnydd o ddeunyddiau.
10. Gwella cyflymder cyflwyno sampl.
Ar ôl i'r lluniad cynnyrch gael ei ffurfio, gellir perfformio prosesu laser ar unwaith, a gellir cael gwrthrych corfforol y cynnyrch newydd yn yr amser byrraf.
11. Diogelwch a diogelu'r amgylchedd.
Mae gan brosesu laser lai o wastraff, sŵn isel, glân, diogel a di-lygredd, sy'n gwella'r amgylchedd gwaith yn fawr.